 تماس با ما
خدمات تخصصی مهندسی سطح و بازسازی صنعتی
تکساز صنعت عزیزی با بیش از 14 سال تجربه، مجموعهای کامل از خدمات کروم سخت، متال اسپری، انواع جوش صنعتی و بازسازی قطعات را با بالاترین استانداردهای کیفی به صنایع کشور ارائه میدهد.
پنج خدمت تخصصی در یک مجموعه
هر یک از خدمات ما با بهرهگیری از تجهیزات پیشرفته و تیم فنی مجرب، برای پاسخگویی به نیازهای متنوع صنایع طراحی شده است.
کروم سخت
آبکاری کروم سخت برای افزایش مقاومت سایشی و بازسازی ابعادی قطعات صنعتی.
جزئیات بیشتر ←متال اسپری
پاشش حرارتی پوششهای فلزی و سرامیکی برای محافظت و ترمیم سطوح تحت شرایط سخت کاری.
جزئیات بیشتر ←انواع جوش صنعتی
جوشکاری تخصصی TIG، MIG/MAG، آرگون و جوشهای تعمیراتی با بالاترین کیفیت.
جزئیات بیشتر ←بازسازی سیلندر و شفت
بازسازی ابعادی سیلندرها و شفتهای هیدرولیک و صنعتی با دقت میکرونی.
جزئیات بیشتر ←تعمیر قطعات صنعتی
تعمیر و بازسازی انواع قطعات و تجهیزات صنعتی از چرخدنده تا پوسته پمپ.
جزئیات بیشتر ←نیاز به مشاوره دارید؟
کارشناسان ما آماده ارائه مشاوره فنی رایگان و راهکار بهینه برای قطعه شما هستند.
تماس با کارشناسان ←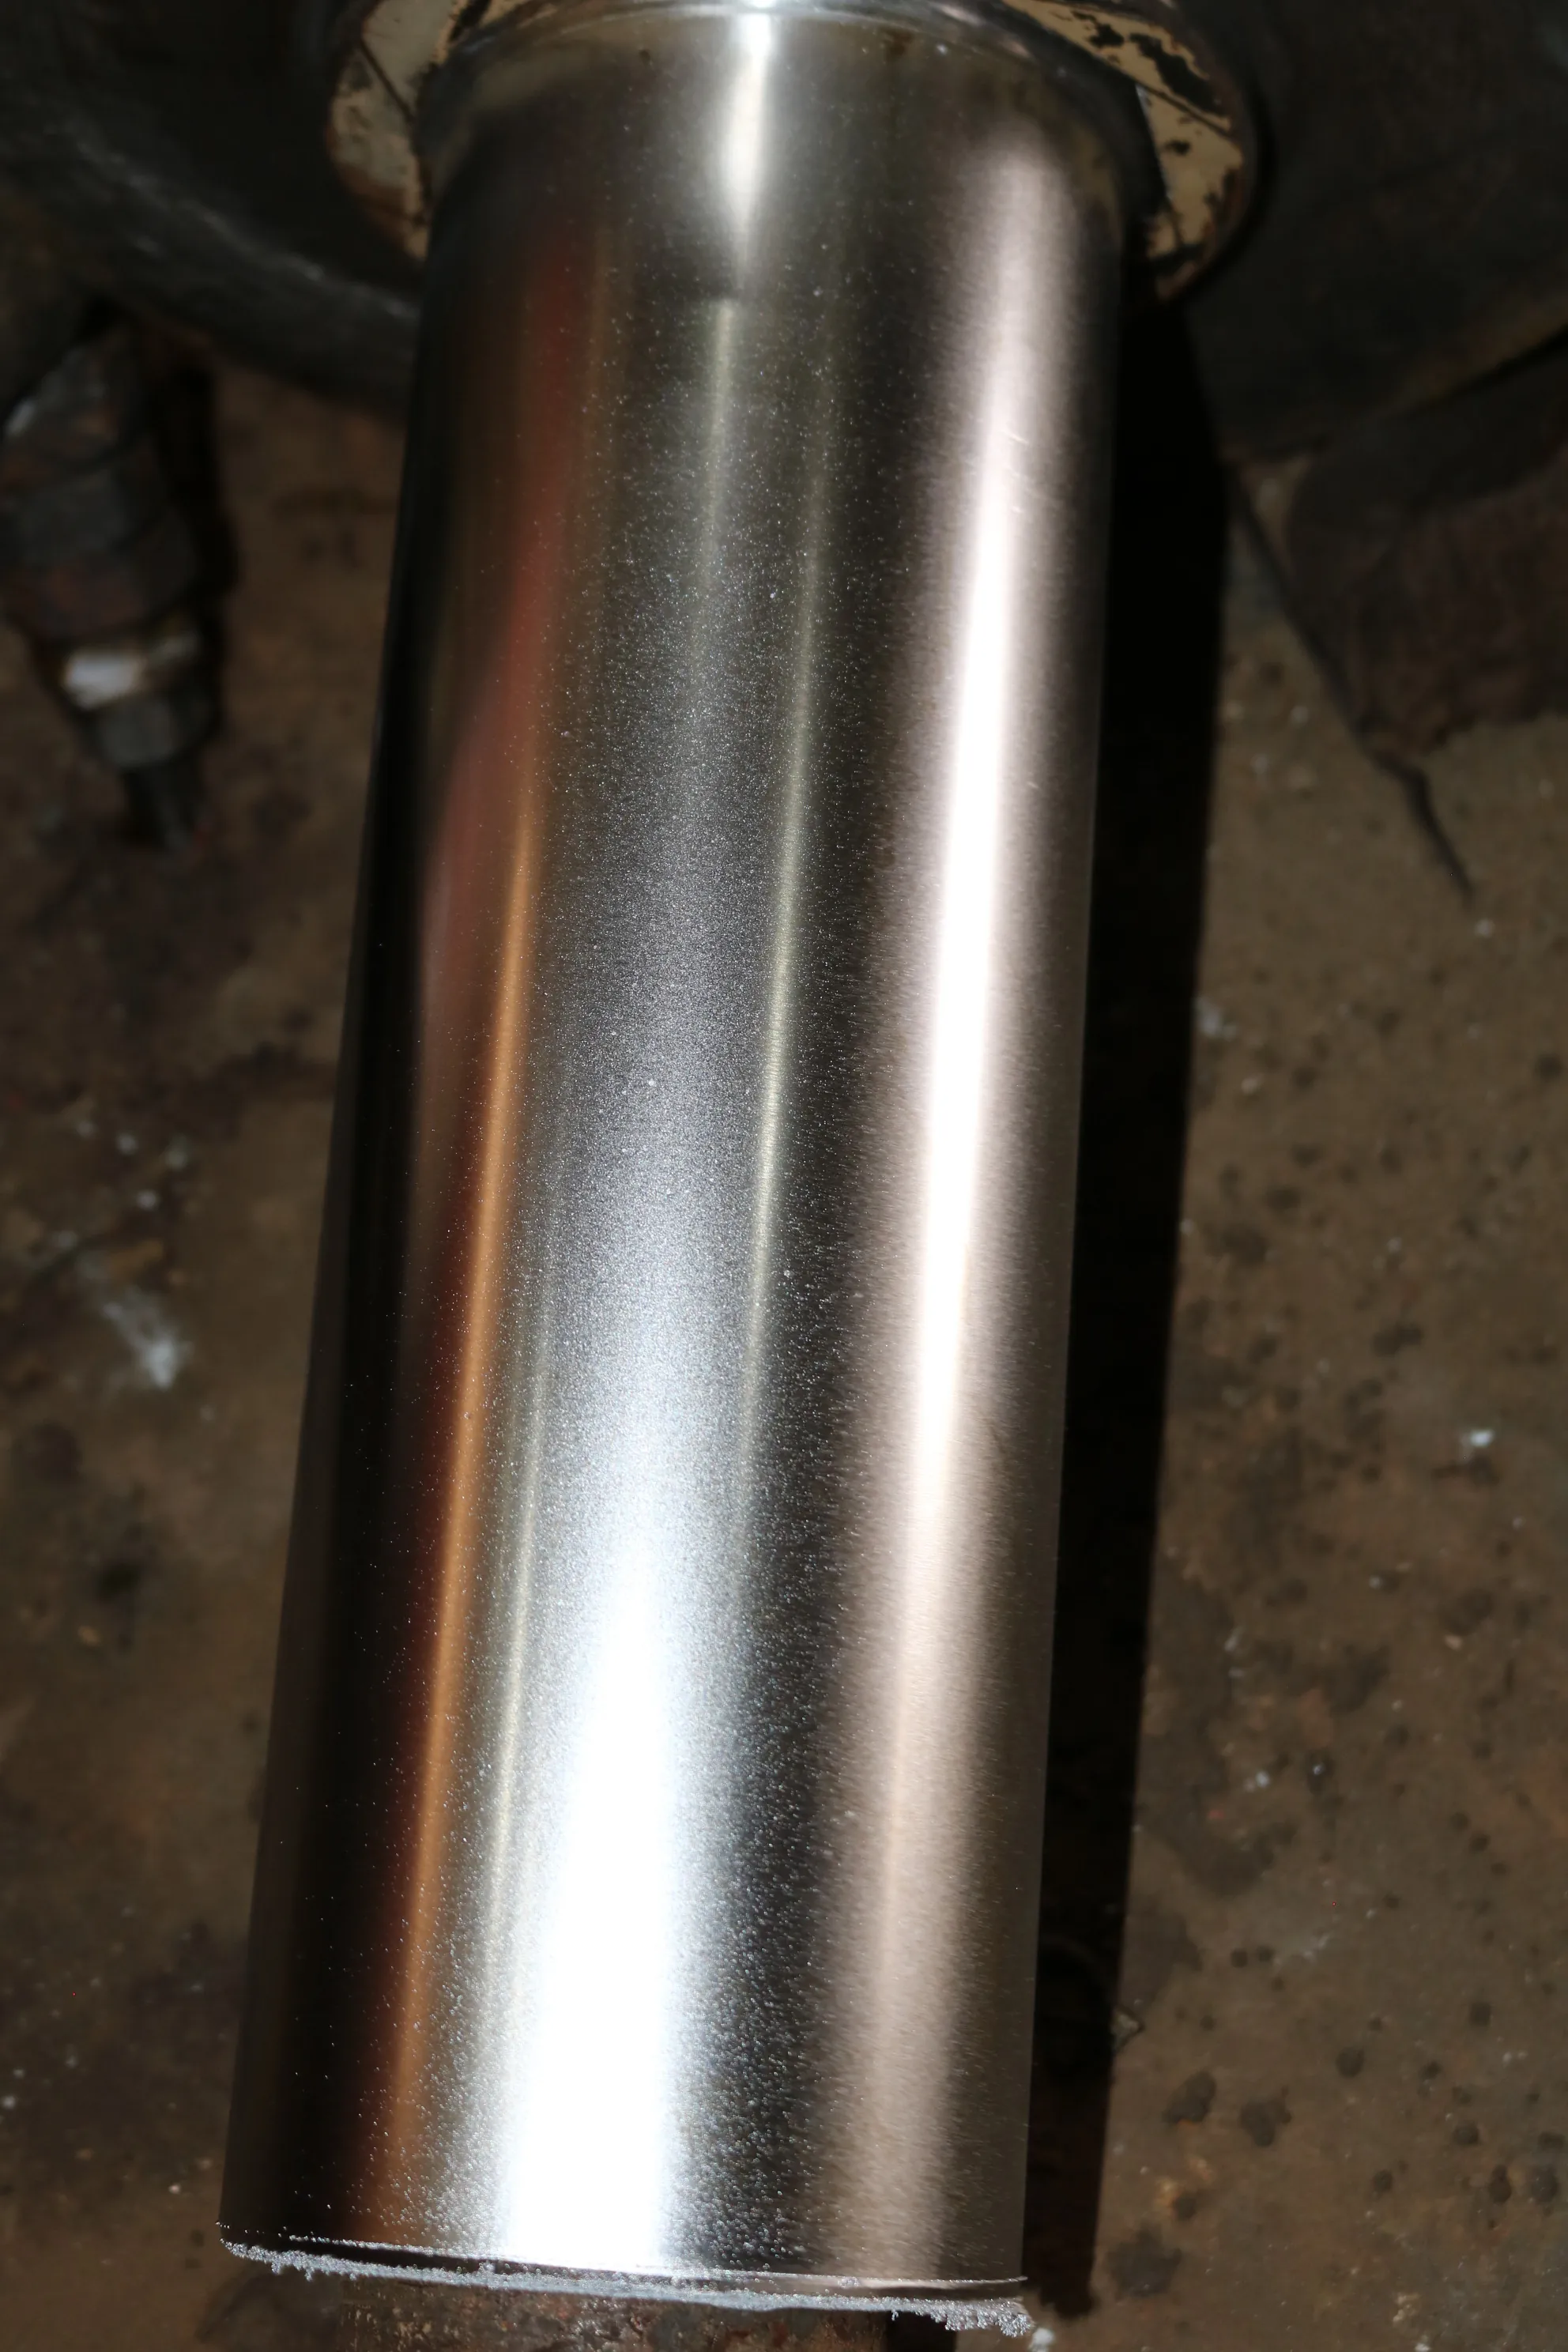
کروم سخت
آبکاری کروم سخت یک فرآیند الکتروشیمیایی است که لایهای از کروم با ضخامت کنترلشده را بر روی سطح قطعات فلزی ایجاد میکند. این پوشش سختی بسیار بالا، مقاومت سایشی فوقالعاده و ضریب اصطکاک پایین را برای قطعات صنعتی به ارمغان میآورد.
مراحل انجام کار
بازرسی قطعه
بررسی اولیه و آنالیز جنس و میزان فرسودگی قطعه
آمادهسازی سطح
سندبلاست، ماشینکاری و حذف پوششهای قبلی
چربیگیری
شستشوی کامل و چربیزدایی سطح قطعه
ماسکگذاری
پوشش نواحی که نیازی به آبکاری ندارند
آبکاری کروم
اعمال جریان مستقیم با کنترل دقیق دما و زمان
پرداخت نهایی
سنگزنی و پرداخت برای رسیدن به تلورانس مطلوب
کنترل کیفیت
اندازهگیری ضخامت، سختی و کیفیت سطح نهایی
مزایا
- افزایش طول عمر قطعات تا چند برابر
- کاهش هزینه توقف خط تولید
- بازیابی قطعات فرسوده به جای تعویض
- بهبود عملکرد و کارایی ماشینآلات
- صرفهجویی چشمگیر در هزینه خرید قطعه نو
کاربردها
نحوه انجام
قطعه در حمام الکترولیت کروم قرار گرفته و با اعمال جریان مستقیم، یونهای کروم به صورت یکنواخت بر روی سطح قطعه نشانده میشوند. ضخامت پوشش بر اساس نیاز فنی و با کنترل دقیق پارامترهای الکتریکی و شیمیایی تنظیم میگردد.
متال اسپری
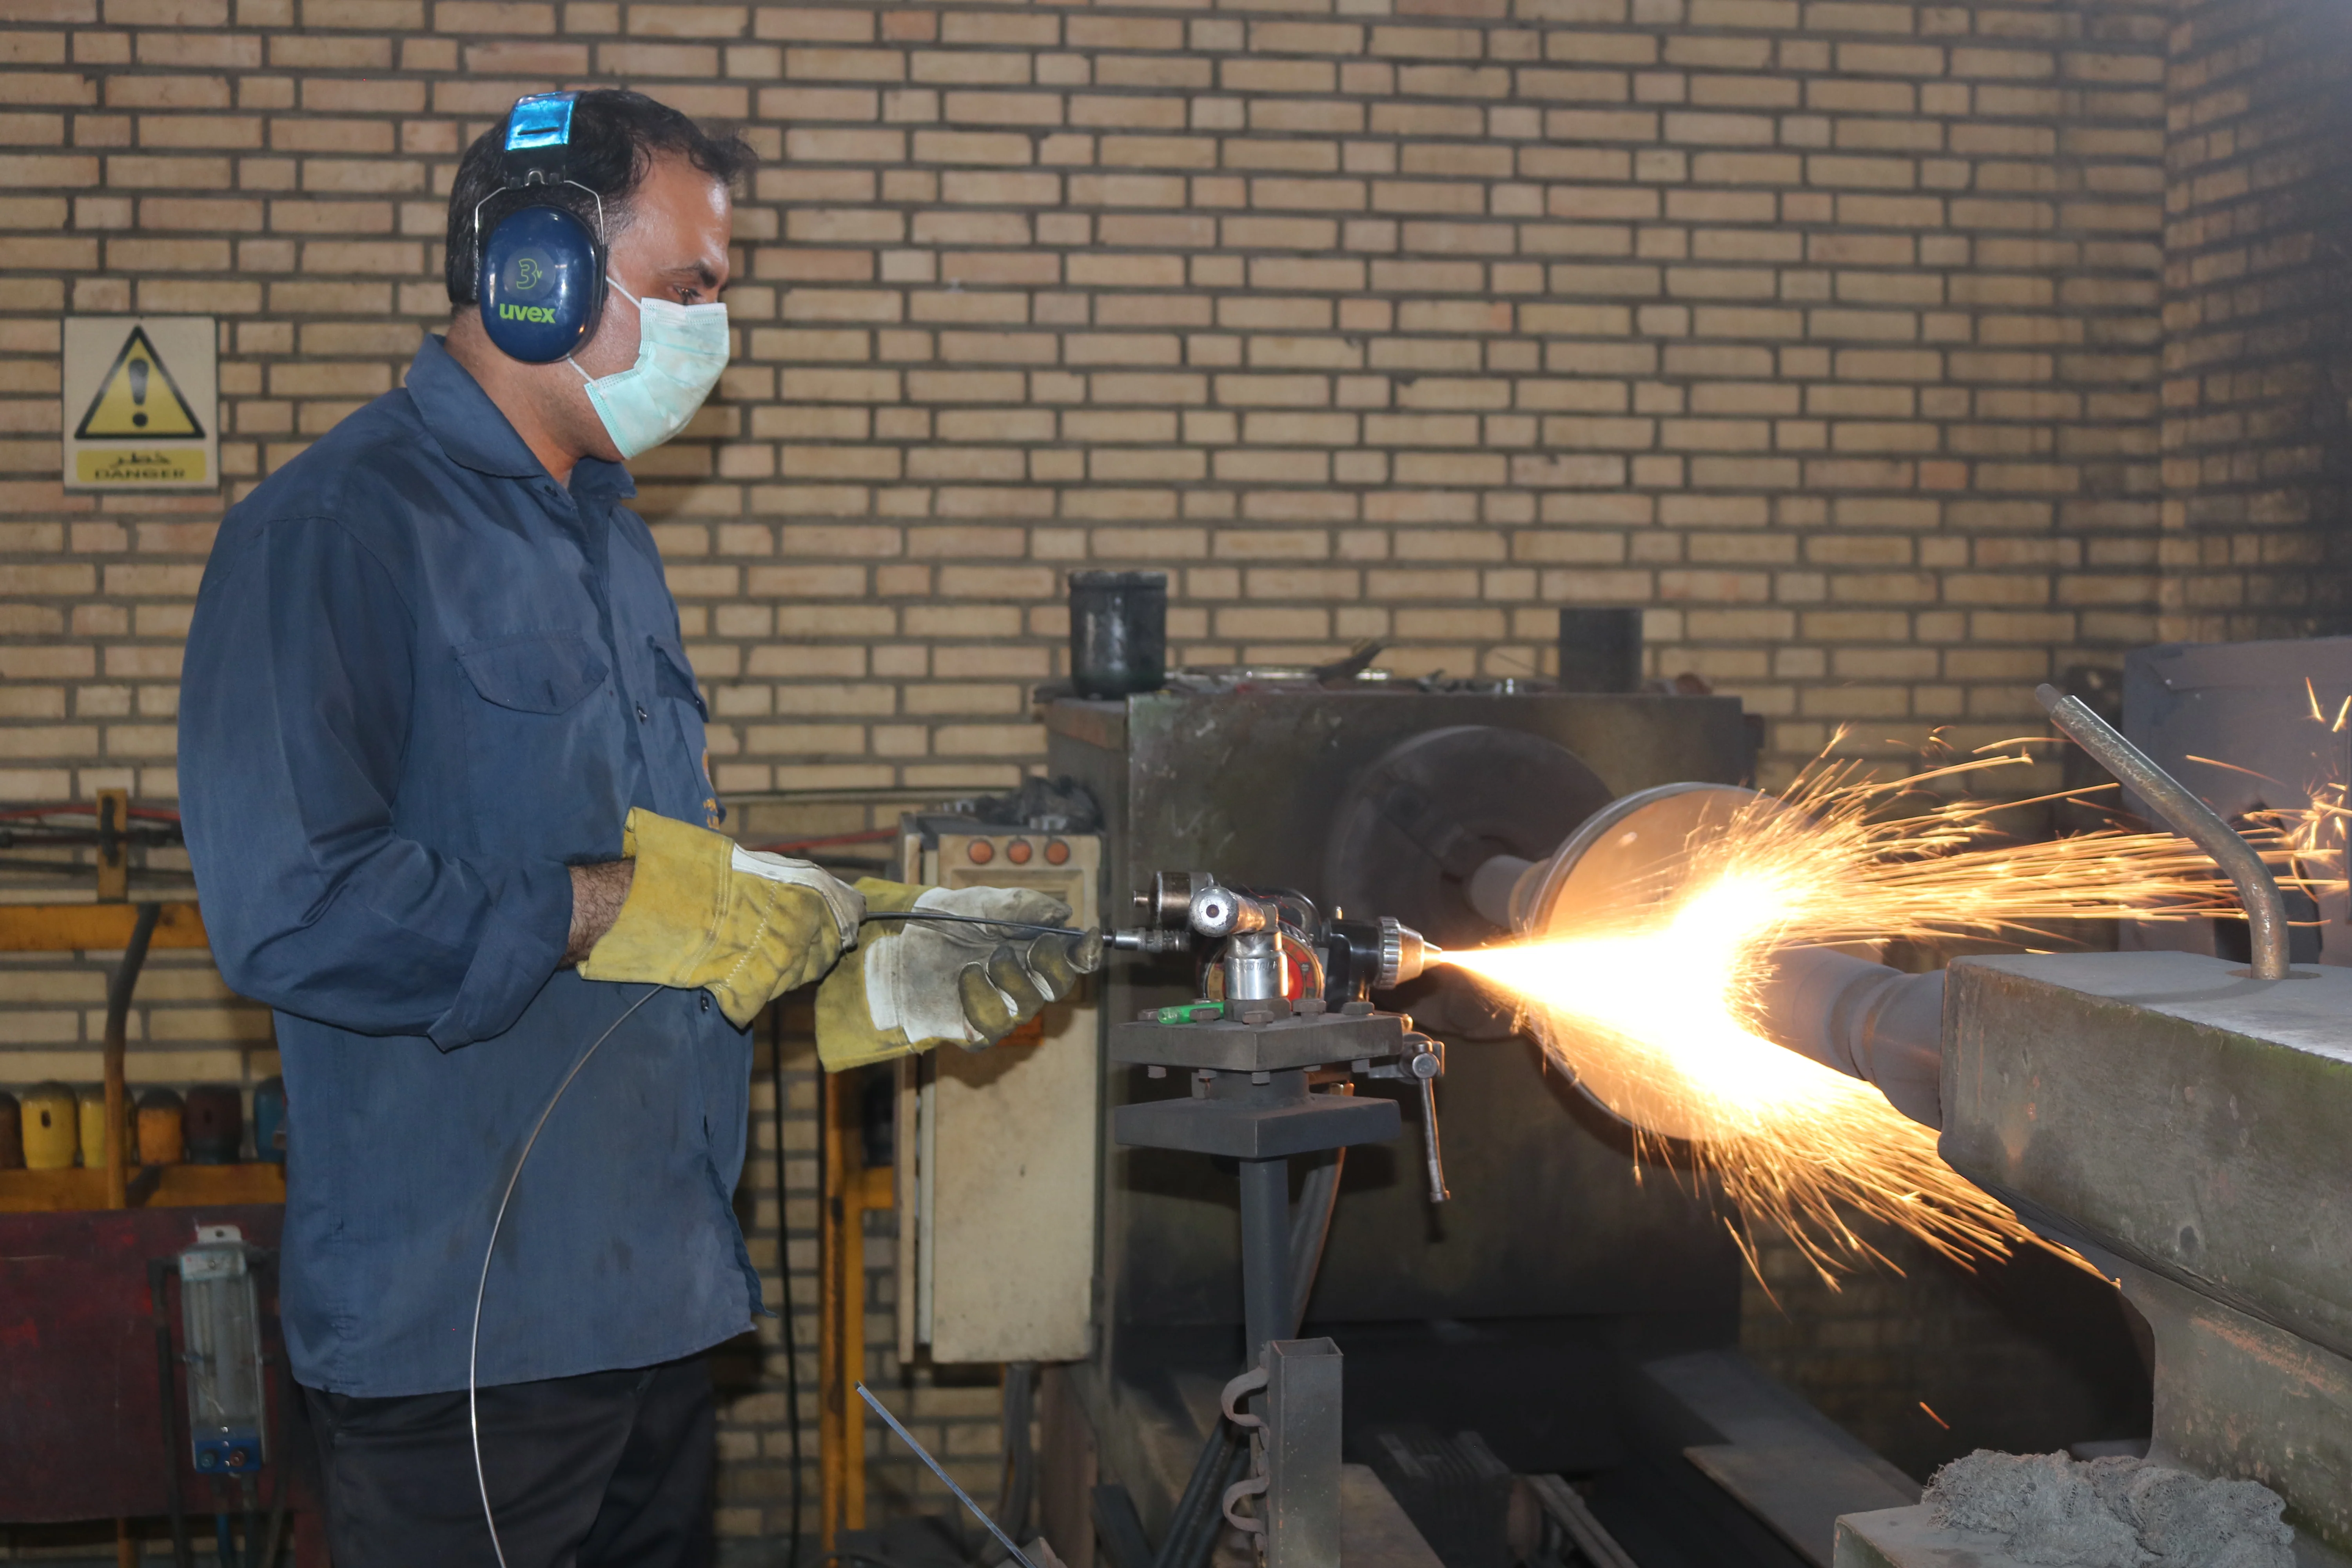
متال اسپری یا پاشش حرارتی، فرآیندی است که در آن مواد فلزی یا سرامیکی ذوب شده و با سرعت بالا بر روی سطح قطعه پاشیده میشوند. این روش برای بازسازی ابعادی، محافظت در برابر خوردگی و افزایش مقاومت سایشی قطعات استفاده میشود.
مراحل انجام کار
آمادهسازی سطح
سندبلاست و زبر کردن سطح برای چسبندگی بهتر
پیشگرمایش
گرم کردن قطعه برای کاهش تنشهای حرارتی
انتخاب ماده پوشش
انتخاب پودر فلزی یا سرامیکی متناسب با کاربرد
پاشش حرارتی
ذوب و پاشش مواد با تفنگ مخصوص بر روی سطح
خنککاری
خنککاری کنترلشده برای جلوگیری از ترکخوردگی
پرداخت نهایی
ماشینکاری و سنگزنی برای دستیابی به ابعاد نهایی
کنترل کیفیت
آزمایش چسبندگی، ضخامت و تخلخل پوشش
مزایا
- قابلیت پوششدهی انواع مواد (فلزات، سرامیک، آلیاژها)
- بدون محدودیت اندازه قطعه
- دمای پایین عملیاتی روی قطعه (بدون تغییر شکل)
- قابلیت تعمیر قطعات حساس و گرانقیمت
- بازگردانی قطعه به شرایط اولیه با هزینه کمتر
کاربردها
نحوه انجام
پودر فلزی یا سرامیکی وارد تفنگ پاشش حرارتی شده و در دمای بالای شعله یا پلاسما ذوب میگردد. ذرات مذاب با سرعت زیاد به سطح قطعه برخورد کرده و لایهای متراکم و چسبنده را تشکیل میدهند. با تکرار این فرآیند، ضخامت مورد نظر حاصل میشود.
انواع جوش صنعتی
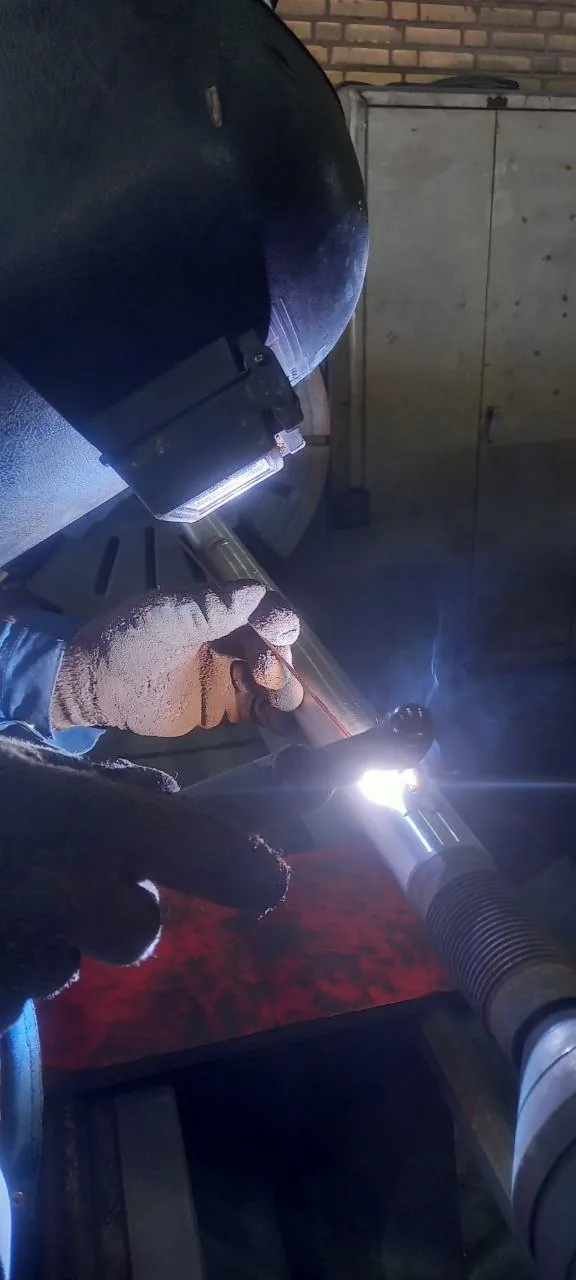
جوشکاری صنعتی یکی از اصلیترین روشهای اتصال و تعمیر قطعات فلزی است. تکساز صنعت عزیزی با بهرهگیری از جوشکاران مجرب و تجهیزات پیشرفته، انواع جوشهای صنعتی از جمله TIG، MIG/MAG، آرگون و جوشهای تعمیراتی ویژه را با بالاترین کیفیت انجام میدهد.
مراحل انجام کار
بررسی فنی
تعیین نوع جنس، ضخامت و روش مناسب جوشکاری
آمادهسازی لبه
پخزنی و تمیزکاری محل اتصال
انتخاب الکترود و گاز
انتخاب مواد مصرفی متناسب با جنس قطعه
پیشگرمایش
پیشگرم کردن قطعه برای جلوگیری از ترک
عملیات جوشکاری
اجرای جوش با کنترل دقیق پارامترها
عملیات حرارتی پس از جوش
تنشگیری و کنترل دمای قطعه
بازرسی و کنترل کیفیت
تست چشمی، فراصوت و آزمایشهای غیرمخرب
مزایا
- استحکام اتصال بسیار بالا و قابل اعتماد
- قابلیت تعمیر انواع قطعات شکسته یا ترکخورده
- انعطافپذیری در اتصال فلزات همجنس و غیرهمجنس
- کاهش هزینه تعویض قطعات با تعمیر اصولی
- بازگردانی خواص مکانیکی قطعه به حالت اولیه
کاربردها
نحوه انجام
بسته به نوع فرآیند، از قوس الکتریکی یا شعله برای ذوب فلز پایه و فلز پرکننده استفاده میشود. در جوش TIG از الکترود تنگستن و گاز محافظ آرگون، در جوش MIG از سیم جوش پیوسته و گاز CO₂ و در جوش آرگون از الکترود مصرفی با گاز محافظ استفاده میگردد. انتخاب فرآیند بر اساس جنس، ضخامت و موقعیت جوش تعیین میشود.
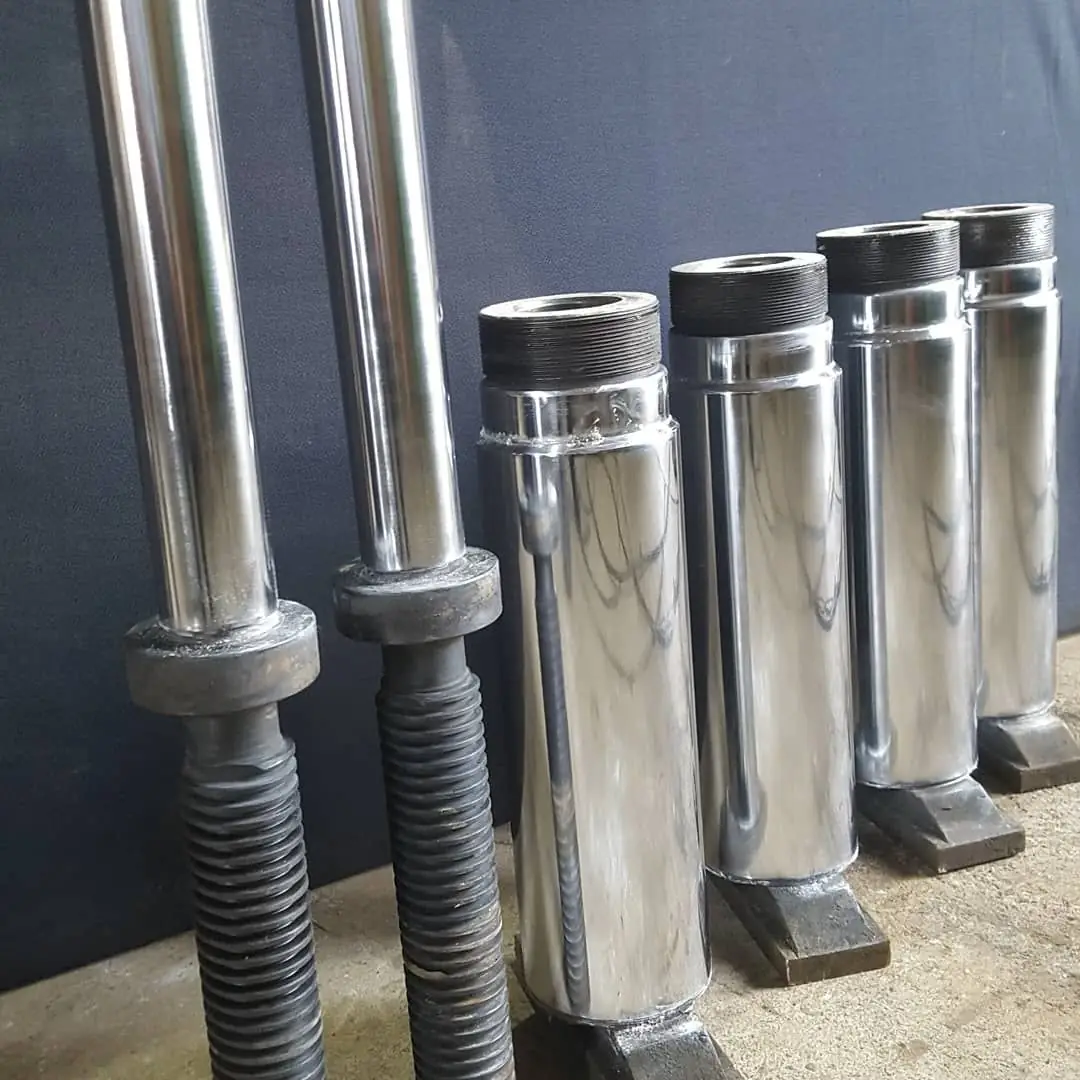
بازسازی سیلندر و شفت
سیلندرها و شفتها از مهمترین قطعات در سیستمهای هیدرولیک و مکانیکی هستند. بازسازی اصولی این قطعات با استفاده از فرآیندهای پیشرفته مانند کروم سخت، متال اسپری و جوشکاری تخصصی، عمر مفید آنها را به میزان قابل توجهی افزایش میدهد و هزینههای تعویض را کاهش میدهد.
مراحل انجام کار
بازرسی و اندازهگیری
اندازهگیری دقیق ابعاد و شناسایی نواحی فرسوده
سنگزنی اولیه
حذف لایه سخت و ترکهای سطحی
انتخاب روش بازسازی
کروم سخت، متال اسپری یا جوشکاری بر اساس نیاز
اجرای پوشش
اعمال پوشش با ضخامت مناسب برای ماشینکاری
ماشینکاری نهایی
سنگزنی و تراشکاری تا رسیدن به ابعاد نهایی
پرداخت سطح
پرداخت برای دستیابی به زبری سطح مطلوب
کنترل نهایی
تأیید ابعاد، زبری و کیفیت پوشش
مزایا
- کاهش 40 تا 60 درصدی هزینه نسبت به خرید قطعه نو
- بازگردانی عملکرد اولیه قطعه
- افزایش مقاومت سایشی نسبت به قطعه اولیه
- کاهش زمان توقف خط تولید
- دقت بالا در بازسازی ابعادی
کاربردها
نحوه انجام
ابتدا قطعه به دقت بازرسی و اندازهگیری میشود. سپس با توجه به جنس، میزان فرسودگی و کاربرد قطعه، روش بهینه بازسازی انتخاب میگردد. پس از اجرای پوشش (کروم سخت، متال اسپری یا جوش)، قطعه تحت ماشینکاری دقیق قرار گرفته تا به ابعاد و تلورانس مورد نظر برسد. در نهایت پرداخت سطح و کنترل کیفیت نهایی انجام میشود.
تعمیر قطعات صنعتی
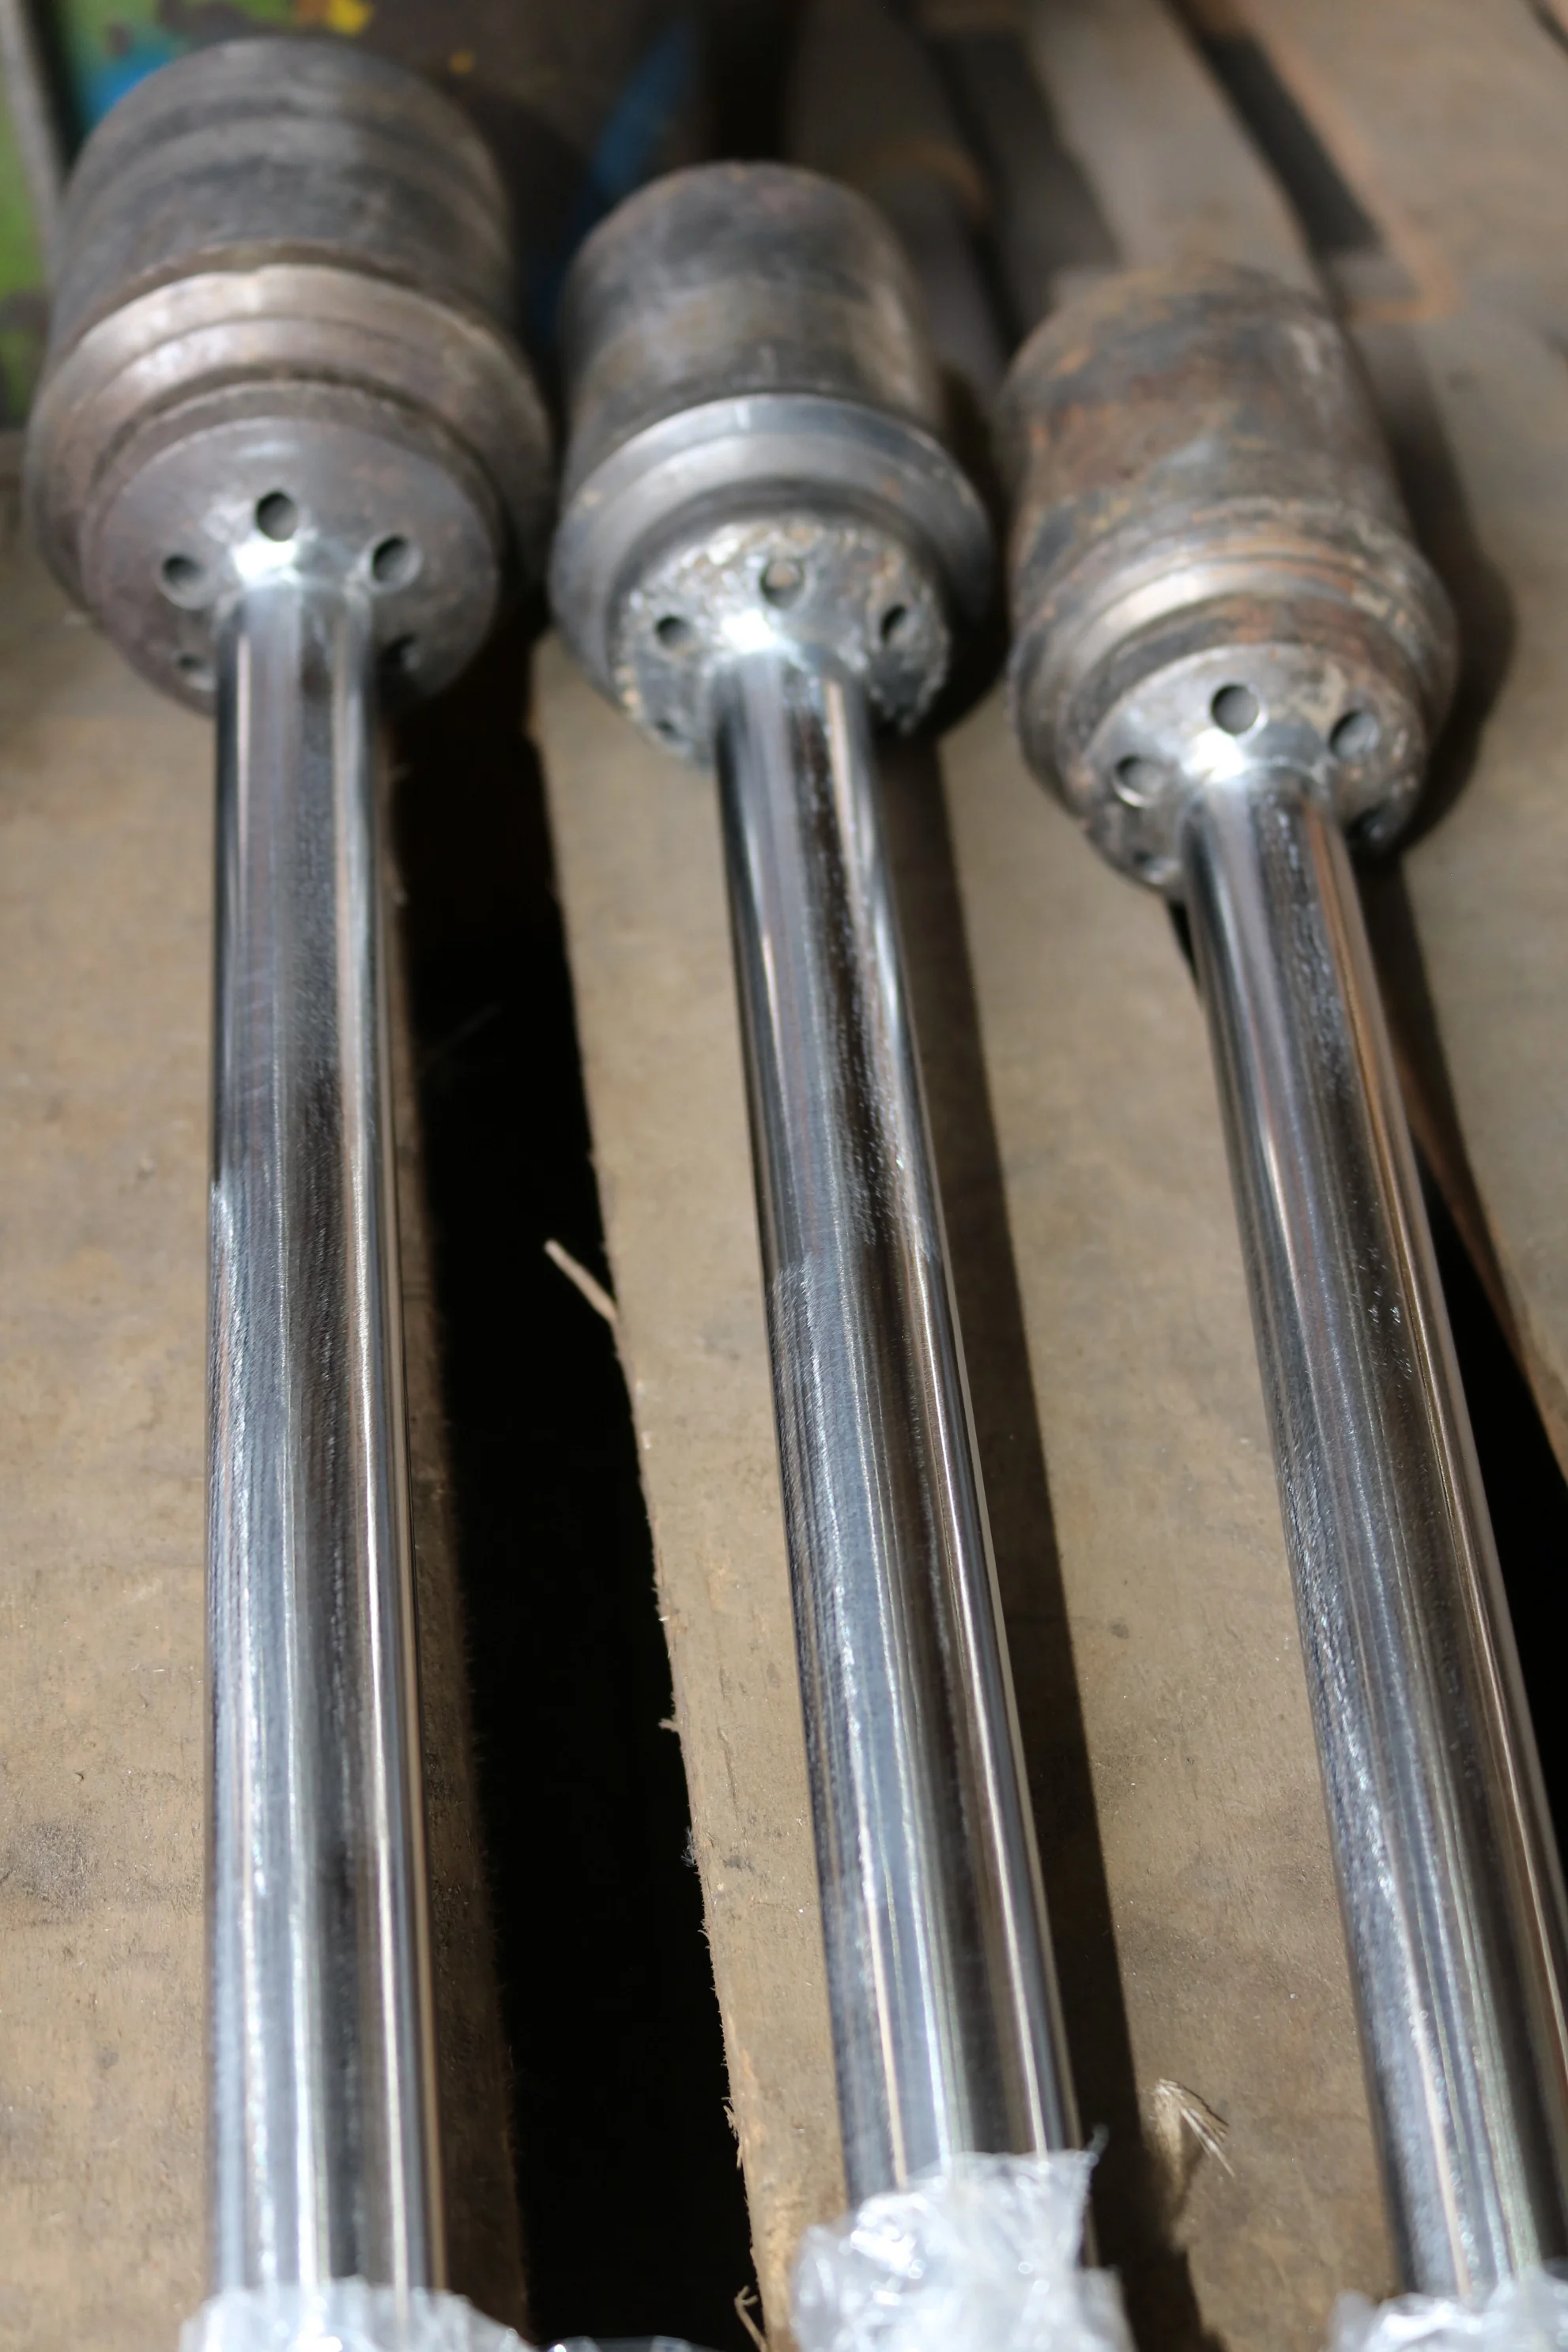
تعمیر و بازسازی قطعات صنعتی یک راهکار مقرونبهصرفه و هوشمندانه برای کاهش هزینههای تولید است. تکساز صنعت عزیزی با تیمی از متخصصان مجرب، انواع قطعات صنعتی از چرخدنده و پوسته پمپ گرفته تا قطعات پیچیده ماشینآلات را با بالاترین کیفیت تعمیر و بازسازی میکند.
مراحل انجام کار
عیبیابی تخصصی
شناسایی نوع و محل خرابی با تستهای دقیق
طراحی فرآیند تعمیر
انتخاب بهترین روش تعمیر با توجه به جنس و کاربرد
آمادهسازی قطعه
تمیزکاری، ماشینکاری و آمادهسازی سطح
عملیات تعمیر
اجرای جوش، پوشش یا فرآیند بازسازی
ماشینکاری نهایی
برش، تراش و سنگزنی برای رسیدن به ابعاد دقیق
تست عملکرد
آزمایش قطعه تحت شرایط کاری واقعی
گارانتی و تحویل
صدور گارانتی و ارائه مستندات فنی
مزایا
- کاهش 40 تا 60 درصدی هزینه نسبت به خرید قطعه جدید
- کاهش زمان توقف خط تولید (۷ تا ۱۰ روز)
- بازگردانی خواص مکانیکی و عملکرد قطعه
- عدم نیاز به تغییر در سیستم موجود
- دسترسی به قطعات نایاب و قدیمی
کاربردها
نحوه انجام
پس از دریافت قطعه در کارگاه، تیم فنی ما آن را به دقت بررسی و عیبیابی میکند. باتوجه به ایراد قطعه نوع فرآیند تعمیر شامل جوشکاری، ماشینکاری، پوششدهی یا ترکیبی از این روشها خواهد بود. پس از تعمیر، قطعه تحت تستهای عملکردی و کنترل کیفیت قرار گرفته و با گارانتی تحویل مشتری میشود.
به دنبال یک شریک صنعتی قابل اعتماد هستید؟
همین امروز با کارشناسان ما تماس بگیرید و مشاوره فنی رایگان دریافت کنید. ما آماده بررسی قطعه شما و ارائه بهترین راهکار هستیم.